清废机没劲怎么回事?常见原因与排查解决思路
清废机没劲怎么回事?常见原因与排查解决思路
清废机没劲是印刷后道车间里比较常见的问题,通常和气源压力、刀模状态、纸张工况以及设备保养情况有关,不一定是设备本身损坏。这篇文章我们从实际使用场景出发,梳理几个常见原因和对应的排查方向,方便车间技术人员先自行判断,再决定是否需要厂家支持。
一、气源与气动系统:先查压力是否够
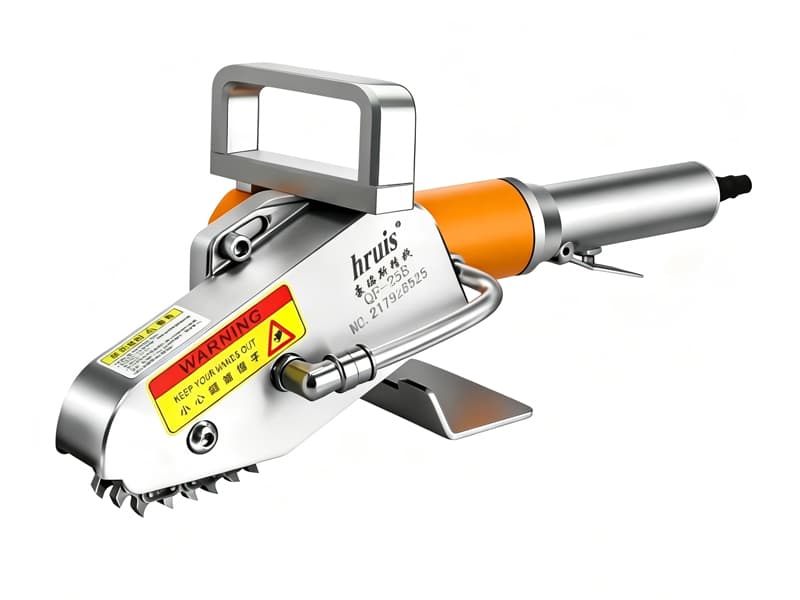
气动清废机的动力主要来自压缩空气,所以没劲的时候优先检查气路,往往能快速找到原因。
- 气源压力不足:车间总气泵压力偏低,或者同时开启的气动设备过多,会导致单台清废机进气压力不够,打击力明显下降。
- 气管漏气或堵塞:接头松动、气管老化开裂、过滤器堵塞,都会造成气压损耗,设备看似在工作,实际输出力不足。
- 气缸或密封圈老化:长期使用后,气缸内部密封圈磨损,会出现漏气、推力下降的情况,表现为清废机越用越软。
排查时可以先看设备进气压力表的读数,再对比厂家推荐的工作压力范围;如果压力正常但还是没劲,再逐步检查气管、接头和气缸密封件。
二、刀模与清废针:磨损和对位偏差很常见
很多时候不是设备没劲,而是刀模或清废针状态不好,导致同样的打击力下废边拆不下来。
- 刀模刃口变钝:模切刀使用时间长了会磨损,废边和纸张之间没有完全切透,清废时阻力变大,看起来就像设备没劲。
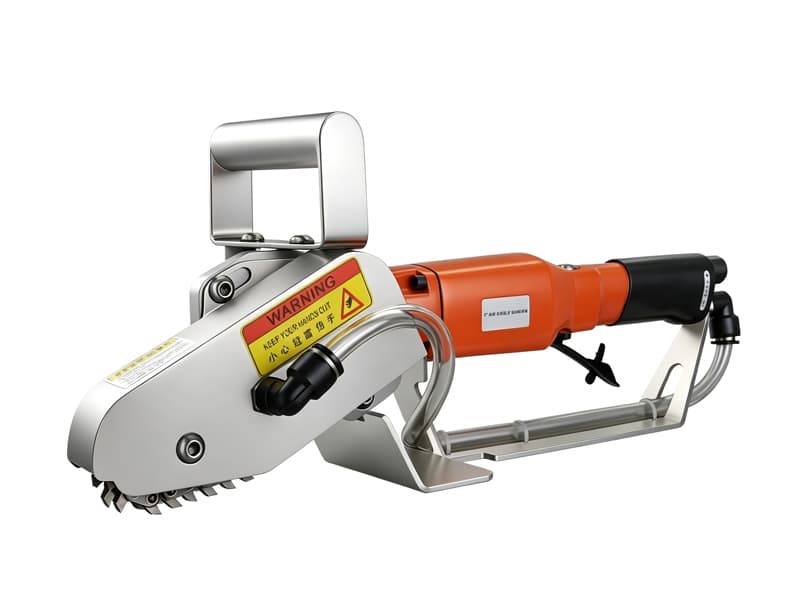
- 清废针磨损或变短:清废针长期冲击后会出现平头、变短、偏移,打击点不准或者打击深度不够,自然拆不动内孔和废边。
- 刀模与清废机对位不准:换单时模具没有对齐,清废针打在刀线上或空打,也会给人“力度不够”的错觉。
遇到这类情况,可以先核对刀模是否还锋利、清废针是否完好,再重新走一遍对位流程,确认是设备问题还是模具问题。
三、材料与工艺:纸张厚度和废边设计也会影响手感
不同订单的纸张厚度、废边大小、排版方式不一样,清废时的手感差异会很明显,容易被误认为设备没劲。
- 纸张偏厚或偏硬:卡纸、瓦楞纸、加厚灰板的清废阻力比普通薄纸大很多,如果还是按薄纸的参数设置,就会显得力度不够。
- 废边过宽或连接点过多:模切版上废边太宽、打连点太多,清废时需要更大的力才能撕断,设备打击频率和力度就要相应调整。
- 产品结构复杂:药盒、化妆品盒、电子产品包装盒等带内孔、异形卡位的产品,局部位置清废难度高,容易出现局部“没劲”的现象。
这种情况下,可以根据材料厚度适当调整气压和打击频率,或者优化模切版的废边设计,不一定是设备本身故障。
四、日常保养与设备状态:长期不维护容易出力下降
清废机属于高频冲击设备,日常保养是否到位,直接影响长期使用的力度稳定性。
- 润滑不足:滑动部位、气缸杆、打击机构缺少润滑,会增加摩擦力,导致输出力下降、动作变慢。
- 紧固件松动:长期震动后,螺丝、导轨、支架出现松动,会让打击能量损耗在间隙里,表现为声音发闷、清废无力。
- 易损件到期未换:弹簧、缓冲垫、密封圈等都是消耗件,到了更换周期不换,设备整体出力会逐渐下降。
建议按设备说明书定期做保养,重点检查气源处理三联件、润滑状态和紧固件,很多“没劲”的问题通过保养就能解决。
五、自己排查不了怎么办?
如果以上几项都检查过,还是判断不清清废机没劲怎么回事,可以联系设备厂家做进一步诊断。专业厂家通常会先了解设备型号、使用年限、近期订单工况,再通过视频或上门的方式排查原因。
豪瑞斯精机作为印刷后道清废方案源头厂家,主营气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,设备采用精简设计,故障率相对较低,同时支持个性化功能定制和完善的售后服务。如果你的车间在清废效率、设备稳定性方面有困扰,也可以沟通具体工况后获取针对性建议。
最后提醒一下,清废机没劲大多是小问题,按“先气路、后刀模、再材料、最后看设备”的顺序排查,通常能快速定位原因。日常做好保养和换单对位,能明显减少这类问题的发生。如需结合具体机型和生产场景做更准确的判断,欢迎进一步交流。