不破坏产品边缘清废机怎么选?彩盒纸盒清废不伤边的关键
清废不伤产品边缘,印刷后道该怎么选设备?
在彩盒、纸盒、吊牌、药盒等精细包装的模切后道工序中,清废环节最容易出现边缘起毛、边角压塌、纸盒变形等问题。很多企业寻找不破坏产品边缘清废机,本质上是希望在提升清废效率的同时,稳定成品外观质量,减少返工与损耗。
这篇文章会从清废伤边的常见原因出发,讲清楚这类设备的核心判断标准、适用场景,以及采购时需要重点关注的几个方向。
一、清废时为什么容易破坏产品边缘?
模切后的纸边是否整齐,并不只取决于清废动作本身,而是和几个环节共同相关:
- 模切刀模精度:刀模磨损、刀锋不均,会导致纸边本身存在暗伤,清废时稍受力就容易毛边。
- 纸张材质与厚度:薄纸、覆膜纸、特种纸对清废力度更敏感,力度过大容易卷边或撕裂。
- 清废方式选择:手工清废力度不一致,普通设备若对位不准或受力不均,也容易压伤产品边缘。
- 废边连接点设计:连接点过大或位置不合理,清废时拉扯力集中,容易拉坏成品边缘。
因此,要实现稳定的边缘质量,不能只看“清废机能不能清”,还要看设备在对位、力度控制、清废路径上是否足够精细。
二、不伤边缘的清废设备,关键看哪几点?
对于追求成品外观的包装订单,判断清废设备是否适合,可以重点关注以下几个维度。
1. 对位精度与受力均匀性
清废头与模切版的对位越准,废边受力就越集中,不会误压到成品区域。整版清废时,如果各点位力度不一致,薄弱处的纸边就容易被拉扯变形。
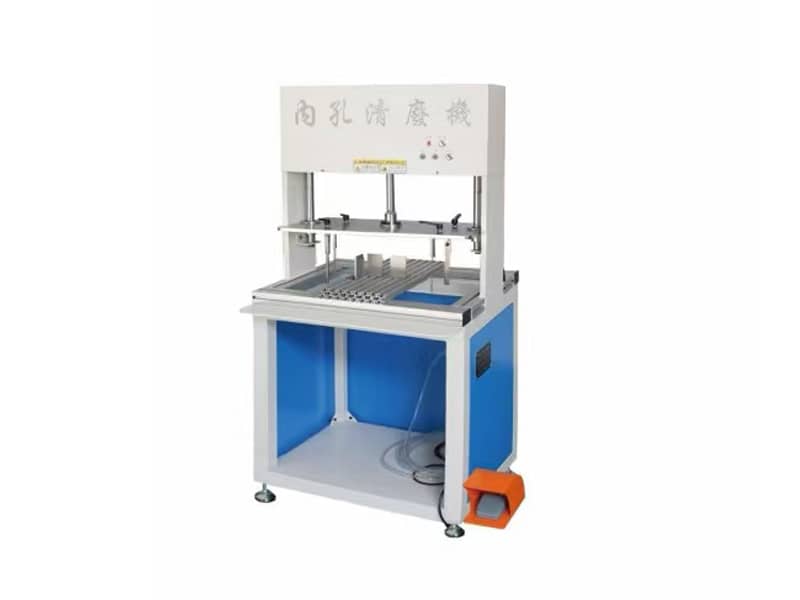
对企业来说,这直接关系到返工率:对位稳定、受力均匀的设备,成品边缘一致性更好,质检压力也更小。
2. 清废动作的可控性
不同材质、不同盒型需要的清废力度不同。薄纸盒需要更轻柔的动作,厚卡纸盒则需要足够的剥离力。
如果设备只能单一力度作业,遇到复杂订单就容易出现“厚纸清不干净、薄纸清坏边”的情况。因此,力度可调、动作模式可选,是适配多品类生产的重要条件。
3. 对不同盒型的适配能力
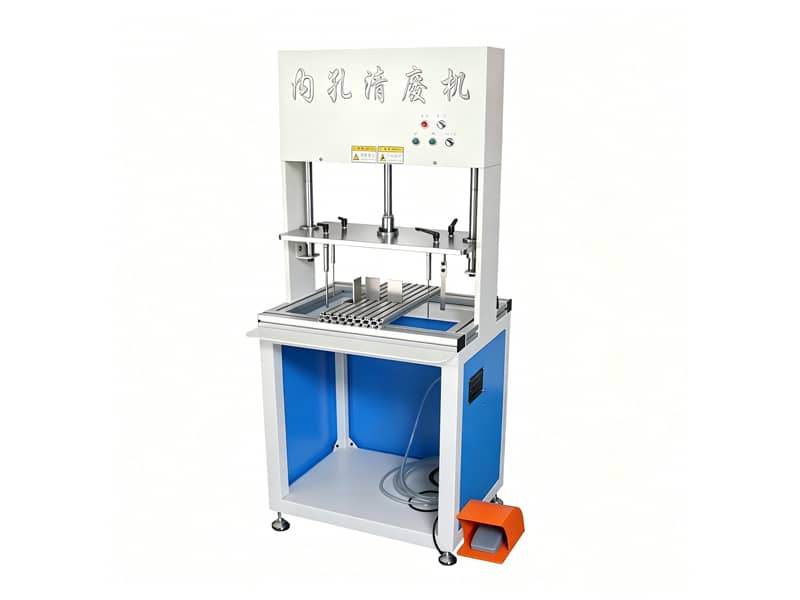
彩盒、化妆品盒、电子产品包装盒往往带有内孔、飞机孔、异形边等结构。普通清废方式在处理这些部位时,最容易出现边缘不整齐的问题。
适配能力强的设备,通常可以通过更换清废头或调整程序,应对多种盒型,减少换单调试时间。
三、哪些场景更适合关注清废边缘质量?
并不是所有订单都对边缘质量有同样高的要求,以下场景通常会更看重清废后的边缘效果:
- 高端彩盒与礼品盒:对外观要求高,边缘毛边、压痕会直接影响成品等级。
- 药盒、化妆品盒:批量大、质检标准严,边缘一致性差会导致损耗上升。
- 吊牌、卡片类产品:产品尺寸小、边缘外露,清废伤边会非常明显。
- 覆膜、烫金后工序:表面有特殊工艺的产品,清废时一旦刮伤边缘,整批产品都可能报废。
对于这类订单,选择合适的清废设备,不仅是提升效率,更是在稳定品质、降低隐形成本。
四、采购清废设备的实用建议
在选型时,建议企业结合自身订单结构,从以下几个方面综合评估,而不是只看单一参数。
第一,先看典型订单。把工厂最常见的盒型、材质、批量整理出来,再对应看设备能否稳定满足边缘质量要求。
第二,重视实际打样效果。清废效果是否达标,用真实的模切料试机最直观,比纸面参数更有参考价值。
第三,考虑换单与维护成本。结构精简、调试方便的设备,日常故障率更低,换单时间也更短,长期使用更省心。
第四,关注售后服务与定制能力。不同工厂的模切工艺、订单结构差异较大,能提供个性化调整和完善售后支持的厂家,更能帮助企业解决实际问题。
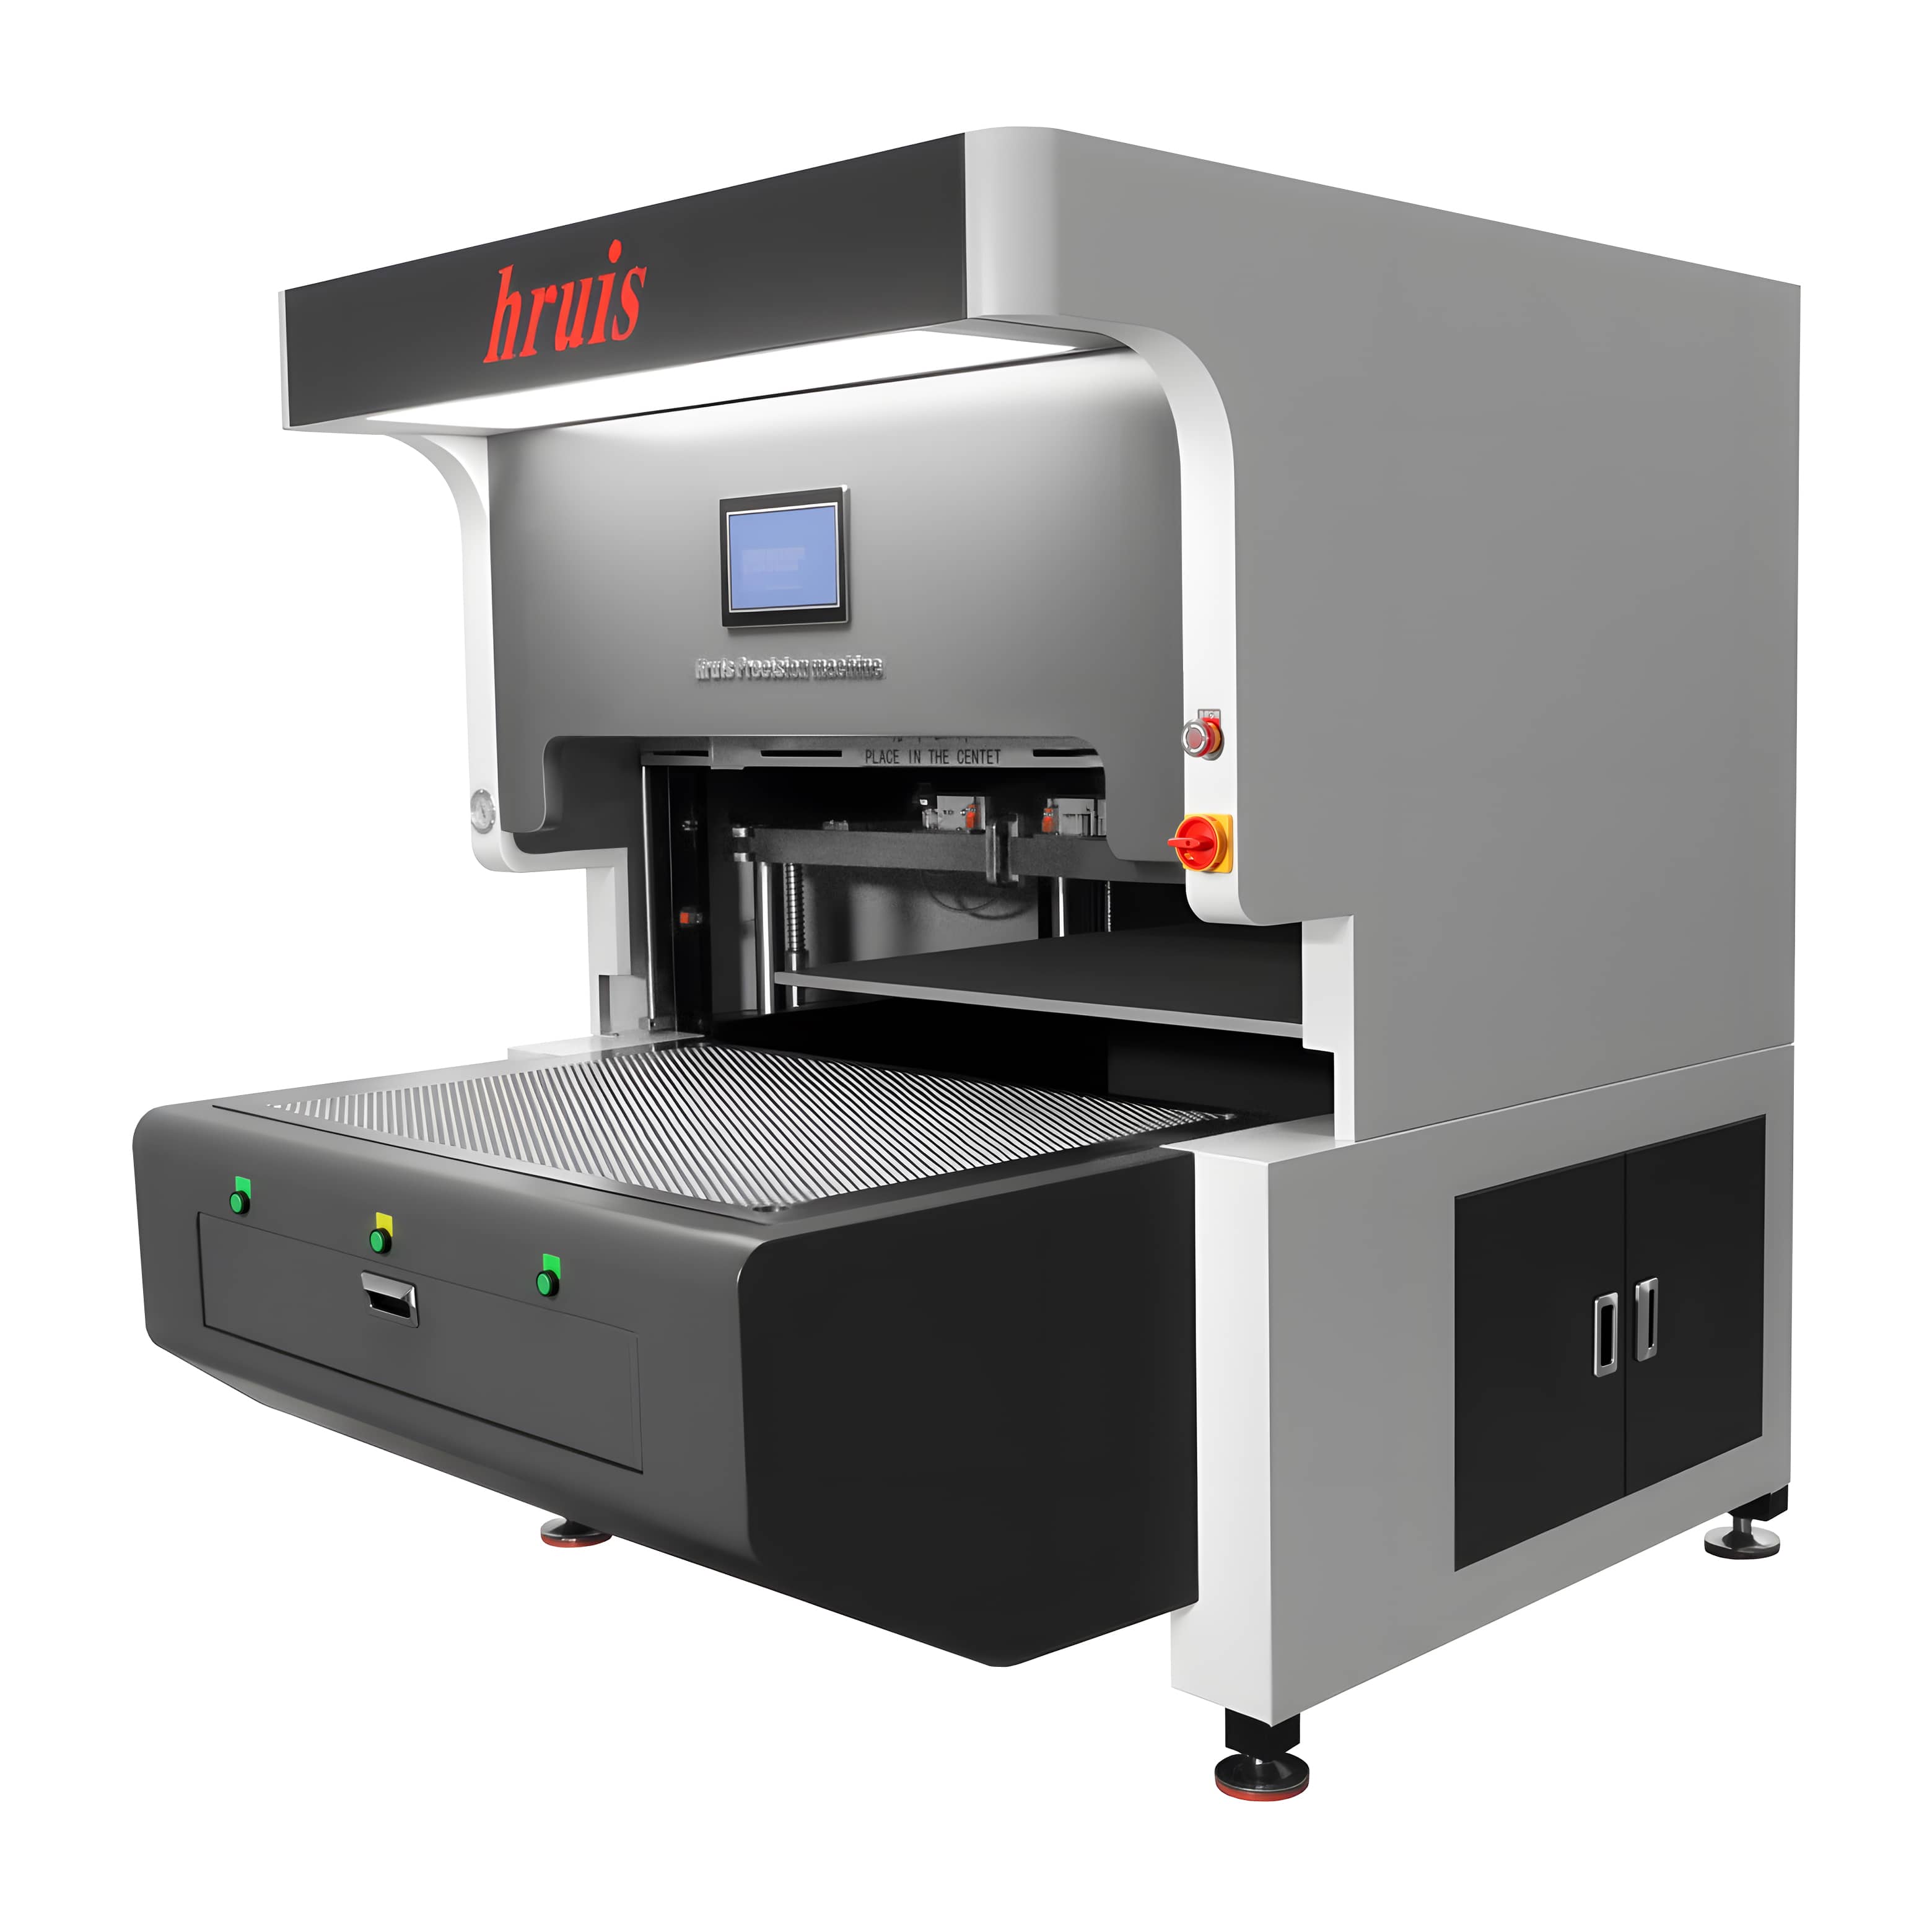
深圳市豪瑞斯精密机械有限公司(豪瑞斯精机 /hruis)作为印刷后道清废方案源头厂家,拥有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列多款设备,支持个性化功能定制,并提供完善的售后服务体系,可适配纸箱、纸盒、彩盒、吊牌等多种模切后道清废场景。
如果您正在评估清废设备,希望在保证效率的同时稳定产品边缘质量,可携带或寄送典型模切料样,结合具体盒型与产能需求获取更准确的选型建议与方案评估。