清废机怎么用?印刷后道清废操作步骤与常见问题说明
清废机怎么用?印刷后道清废操作步骤与常见问题说明
刚购入清废设备的印刷包装企业,最常问的一个问题就是清废机怎么用。其实不同类型的清废机,操作逻辑略有差异,但核心都是围绕“安全、对位、清废、整理”四个环节展开。
这篇文章就从通用操作流程、不同机型的使用差异、安全注意事项和常见问题四个方面,帮大家快速理清清废机的基本使用方法。
一、清废机的通用操作流程
不管是气动清废机还是全版清废机,正式使用前都建议遵循一套标准流程,既能保证清废效果,也能减少设备损耗。
- 开机前检查
确认电源、气源连接正常,易损件有无松动或磨损,工作台面无杂物。如果是长期停用后重启,建议先空转几分钟,听运行声音是否正常。
- 模具与工位对位
根据待清废产品的模切版式,调整清废针或清废模具的位置,确保与产品内孔、废边位置一一对应。对位是否准确,直接影响清废干净度和产品完好率。
- 试机与参数微调
先放 3-5 张样品试清废,观察废边是否脱落完整、产品有无压痕或破损。根据试机结果微调压力、速度和位置,直到效果稳定再批量生产。
- 批量作业与巡检
批量清废过程中,操作人员应定时抽查清废质量,及时清理堆积的废纸边,避免卡料。发现异常声音或走位偏差,应立即停机排查。
- 停机与清洁保养
当天作业结束后,先关停设备、切断电源气源,再清理台面和内部纸屑,对运动部件按要求做日常润滑维护。
二、不同类型清废机的使用差异
印刷后道常用的清废设备有气动清废机、内孔清废机、全版清废机等,使用方式各有侧重。
气动清废机
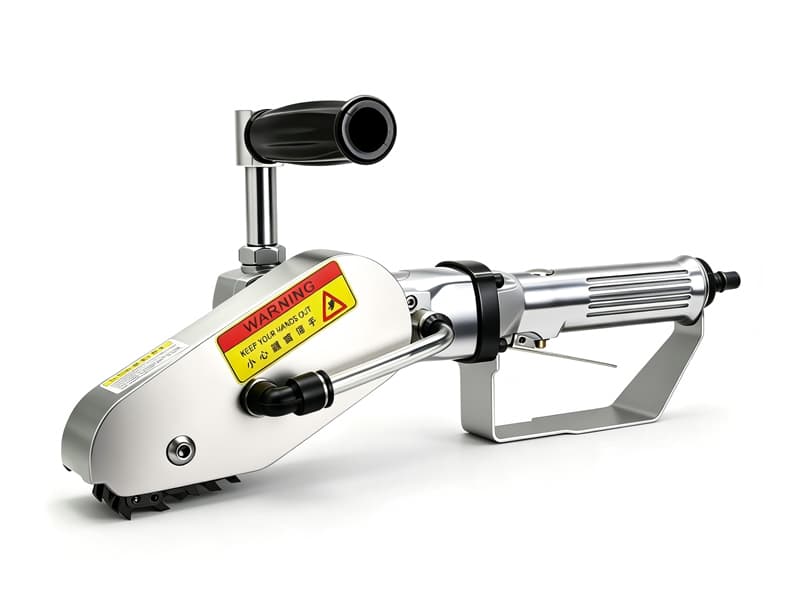
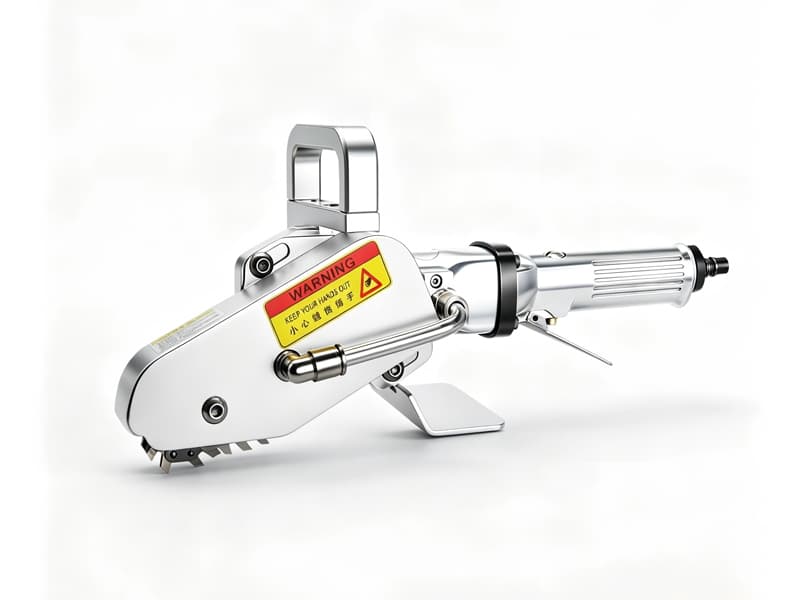
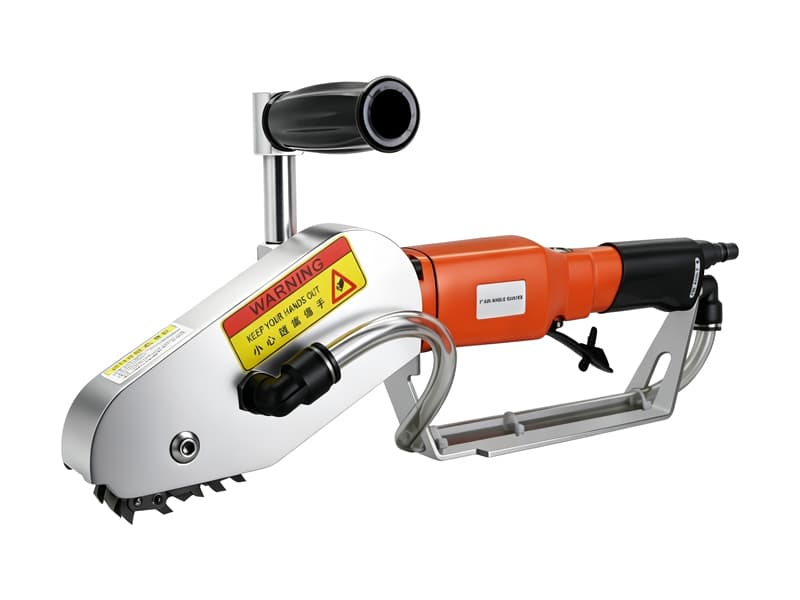
气动清废机多用于中小批量、多品种的纸盒、彩盒废边清除。使用时手持枪体,对准废边位置扣动扳机,依靠气动冲击力震落废边。
重点在于控制枪头与纸面的角度和距离,角度过平容易打坏产品,角度过陡则清废不彻底。适合形状不规则、内孔数量不多的产品。
内孔清废机
内孔清废机主要针对吊牌、药盒、化妆品盒等带圆孔、方孔或异形孔的产品。使用时将模切好的整版产品放在工位上,通过清废针自上而下或自下而上顶出内孔废纸。
关键是孔径与清废针的匹配,以及上下模具的同轴度。对位不准容易出现孔边毛边、清废不净或产品变形。
全版清废机
全版清废机适合大批量、固定版式的纸箱、彩盒整版清废。整版产品送入后,一次动作即可同时完成边废和内孔废的清除,效率更高。
使用前需要根据版式制作专用清废版,调试时间相对长一些,但稳定后批量生产的一致性较好。这类设备对进纸定位和模具精度要求较高。
三、使用清废机的安全注意事项
清废机属于带有运动部件和动力输出的设备,使用中安全始终是第一位的。
- 操作人员必须经过培训,熟悉设备操作手册和紧急停机位置,严禁未培训人员独立上机。
- 气动类设备使用前要检查气管有无破损,气源压力是否在规定范围内,避免高压漏气伤人。
- 设备运行过程中,不要将手伸入清废工位或运动部件区域,清理卡料必须先停机断电。
- 废纸边应定期清运,保持作业通道畅通,防止滑倒或绊倒风险。
- 长期不使用时,应做好防尘、防锈处理,并切断水电气源。
四、清废机使用中常见的问题
很多“清废机怎么用”的疑问,本质上是使用中遇到了具体问题。这里整理几个常见现象及调整方向。
- 清废不干净,有残留废边
通常与对位偏差、压力不足、模具磨损有关。可先重新对位,再逐步加大压力,若仍无改善,检查清废针或刀模是否需要更换。
- 产品边缘压痕或破损
多是压力过大、对位偏移或产品材质偏薄导致。适当降低压力,重新校准模具位置,薄纸产品可考虑减小冲击力度。
- 频繁卡料或走纸不顺
可能与废纸边堆积、进纸定位松动、产品模切不彻底有关。先清理机内纸屑,检查进纸机构,同时确认前端模切工序的压痕深度是否达标。
- 设备噪音或振动变大
建议检查紧固件是否松动、运动部件是否缺油、气源压力是否稳定。若自行排查后仍异常,应联系设备厂家技术支持。
五、如何让清废机用得更顺手
清废机的使用效果,除了操作本身,还和设备选型、模具配套、日常保养密切相关。
如果你的产品种类多、换版频繁,气动清废机和内孔清废机组合会更灵活;如果以大批量固定订单为主,全版清废机的效率优势更明显。此外,定期保养、及时更换易损件,能明显延长设备稳定运行周期。
豪瑞斯精机作为印刷后道清废方案源头厂家,提供气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列设备,支持个性化功能定制,并配有完善的售后服务体系。
如果你在清废机使用、选型或工艺优化上有具体问题,欢迎提供产品类型、产能和版式情况,我们可以结合实际工况给出更有针对性的使用建议与方案评估。