避免成品破损数控清废机怎么选?彩盒清废防损要点解析
数控清废机如何减少成品破损?彩盒后道清废防损指南
在印刷包装后道工序中,模切清废环节的成品破损一直是很多工厂的损耗大头。想要靠设备降低破损率,避免成品破损数控清废机是不少企业关注的方向,但真正选对设备、用对工艺,才能把损耗控制在合理范围。
这篇文章会从清废破损的常见原因说起,拆解数控清废机在防损上的关键设计点,以及不同盒型场景下的选型思路,帮采购和技术人员判断设备是否匹配自己的生产需求。
一、模切清废中成品破损的常见原因
很多工厂把清废破损归咎于“工人操作不小心”,但实际上,多数破损是设备特性与工艺不匹配导致的。常见原因主要有三类:
1. 清废受力不均匀
传统人工或简易清废方式,往往依赖单点发力或手工敲击,纸盒边缘、内孔位置受力不均,容易出现压痕开裂、边角起毛、彩盒表面蹭脏刮花。尤其是精细彩盒、化妆品盒这类对外观要求高的产品,轻微损伤就可能被判为次品。
2. 定位精度不足
清废工位的定位偏差,会让清废针或清废刀作用在成品边缘上,直接造成切边不整齐、盒身压伤。批量生产中,定位误差还会随着料架切换、纸张伸缩被放大,导致整批产品合格率波动。
3. 清废动作刚性过大
部分清废设备采用硬接触式清废,冲击力直接作用在纸材上,对于薄纸、瓦楞纸、烫金UV面等特殊材质,很容易造成表面损伤或结构变形。
二、数控清废机减少成品破损的核心逻辑
数控清废机之所以能更好地控制破损,核心在于“精准控制”和“柔性清废”,而不是单纯靠加大压力。
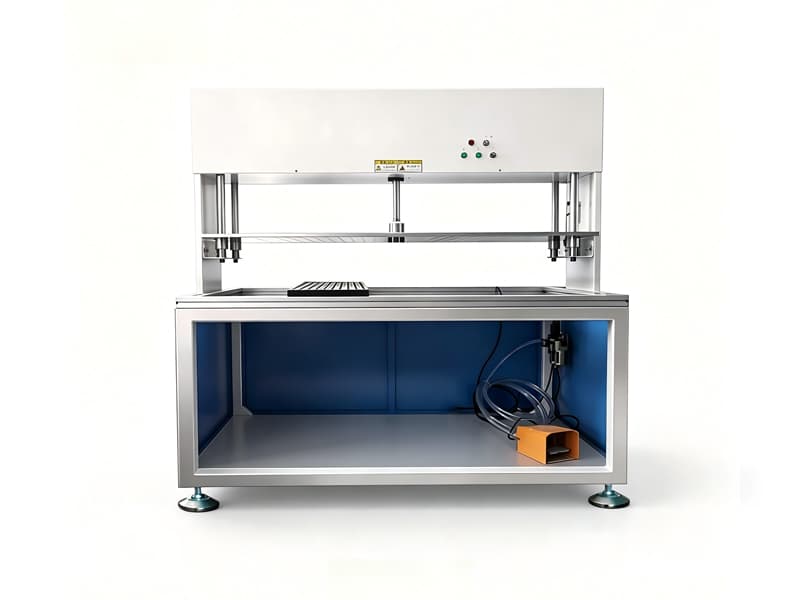
首先,数控系统可以精确控制清废位置、行程和力度,针对不同盒型预设参数,避免人工操作时的力度误差和位置偏差。整版清废时,各点位同步动作,受力更均匀,边缘受力一致,自然减少了局部压伤的概率。
其次,结构设计上的优化也很关键。比如清废头采用缓冲结构、接触部位做柔性处理,可以降低对纸盒表面的冲击;定位系统采用数控对位,减少人工摆料带来的位置偏差。
另外,整版拆标一次完成的设计,也能避免多次清废、反复搬运造成的二次磨损。产品从模切后直接进入清废工位,一次完成内孔、边废、标废清理,减少中间环节的磕碰风险。
三、采购数控清废机时,防损能力怎么判断
看设备能不能降低成品破损,不能只听“防损”两个字,要结合自己的产品特点,从几个具体维度判断:
1. 定位方式与精度控制
关注设备的定位结构是机械式还是数控式,是否支持针对不同盒型单独设置清废深度和位置。对于药盒、化妆品盒等小尺寸、高精度要求的产品,定位精度直接影响边缘完好率。
2. 清废动作的柔性设计
观察清废部件与产品的接触方式,是否有缓冲、减震设计,是否支持根据纸张厚度调整压力。薄纸、烫金纸、瓦楞纸等不同材质,对清废压力的耐受度差异很大,可调节性越强,越容易适配不同订单。
3. 整版清废的同步性
全版清废时,各清废单元是否同步动作,会不会出现局部先压、局部后压的情况。同步性差的设备,很容易在纸盒上形成应力集中,导致压痕线开裂或盒体变形。
4. 换单调试的便捷性
很多破损其实发生在换单试机阶段。如果设备调试复杂、参数调整麻烦,工人为了赶产量往往凭经验设置,很容易在前几百张产品里出现大量破损。数控化程度高、参数可存储的设备,能明显缩短试机损耗。
四、不同产品场景下的选型建议
不同盒型对清废防损的侧重点不一样,采购时可以对照自己的主力产品来判断:
- 彩盒、化妆品盒、电子产品包装盒:这类产品外观要求高,表面常有烫金、UV、凹凸等工艺,优先考虑清废动作柔和、定位精度高的数控清废设备,重点关注表面刮伤和边缘压损的控制。
- 药盒、吊牌、小纸盒:产品尺寸小、内孔多、排废密集,更看重整版清废的同步性和内孔清废的一致性,避免内孔边毛、纸屑残留和小盒变形。
- 瓦楞纸箱、重型包装盒:纸张厚度大、清废所需力度大,要关注设备的压力调节范围和结构稳定性,避免压力过大导致压痕爆裂,或压力不足导致废边清理不干净。
如果工厂产品类型多、订单切换频繁,还可以重点考虑支持参数存储、快速换模的设备,减少换单过程中的试机损耗。
五、降低清废破损,不止是换设备
需要说明的是,清废破损率是一个系统问题,设备只是其中一环。模切刀模的精度、纸张的含水量、生产环境温湿度、操作工的摆放方式,都会影响最终成品完好率。
在引入数控清废机的同时,配合优化刀模设计、规范模切工序参数、加强操作工培训,才能真正把清废环节的损耗降下来。
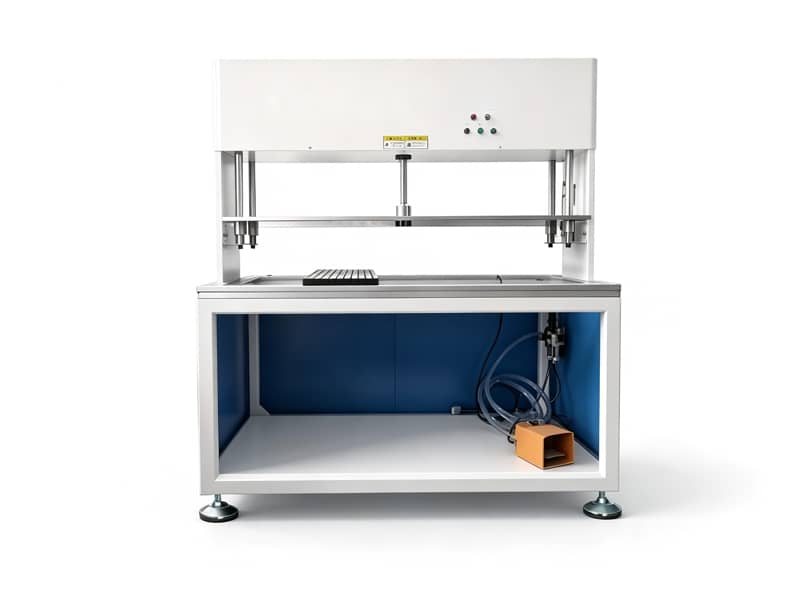
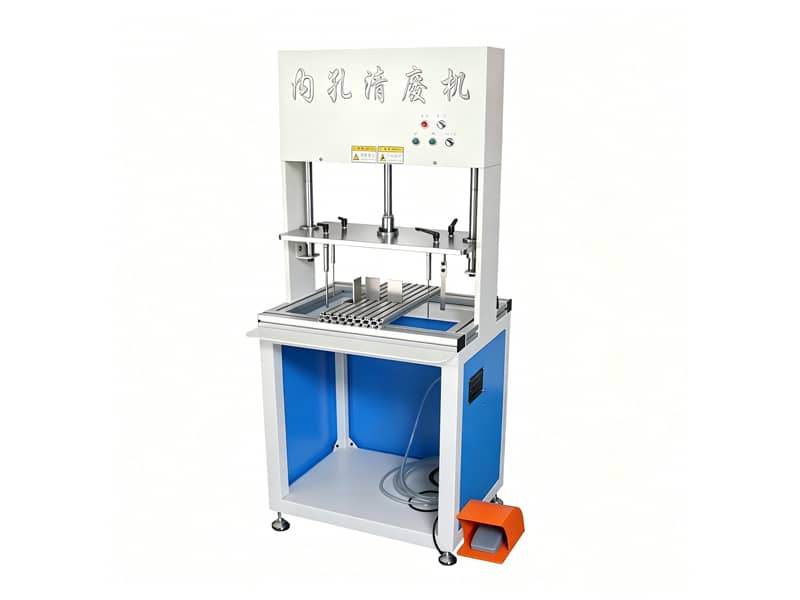
深圳市豪瑞斯精密机械有限公司专注印刷后道清废设备的研发生产,提供气动清废机、内孔清废机、数控拆标清废机、全版清废机等多系列产品,支持根据客户盒型和工艺需求做功能定制。如果您想评估现有清废工序的破损改善空间,或者需要针对具体产品匹配合适的清废方案,可以提供产品样盒和产能需求,获取针对性的设备建议。