不伤纸清废机怎么选?彩盒纸盒清废常见问题与选型要点
不伤纸清废机怎么选?彩盒纸盒清废常见问题与选型要点
做彩盒、纸盒、吊牌、药盒等精细印刷品的模切后清废,最让人头疼的往往不是清不净,而是清废过程中纸张被扯破、边缘起毛、表面刮花,直接影响成品率和交货质量。
很多工厂在找不伤纸清废机时,其实真正关心的是:什么样的清废方式既能把边料、内孔、废标拆干净,又不会损伤纸面和压痕线;不同产品结构应该选气动、内孔还是数控清废设备。这篇文章就从实际生产场景出发,讲讲清废不伤纸的关键在哪里,以及采购时应该重点看什么。
一、为什么有些清废机容易伤纸?
清废过程中伤纸,通常不是单一原因造成的,而是和设备原理、产品结构、操作调整都有关系。常见的伤纸情况主要有三类:
第一类是受力不均匀。清废头或清废针作用在纸边时,如果压力过大、接触面积过小,或者各点受力不一致,容易把纸边打毛、扯破,尤其对薄纸、覆膜纸、烫金纸更明显。
第二类是清废路径与模切刀线不匹配。内孔、异形孔、吊牌孔这类位置,如果清废针定位不准,或者拆标轨迹偏离刀线,就会刮到成品边缘,造成缺口或拉丝。
第三类是纸边粘连没分开。模切后刀口本身有轻微粘连,如果清废时直接硬扯,很容易把成品边撕坏。这种情况靠加大清废力度反而更伤纸,需要从清废方式和排废逻辑上去改善。
所以,“清废不伤纸”不是靠某一个部件实现的,而是设备结构、定位精度、力度控制和清废方式共同作用的结果。
二、判断清废是否伤纸,重点看这几个维度
采购清废设备时,不要只看厂家介绍里的“不伤纸”说法,而要结合自己的产品特点,从几个实际维度去判断设备是否适用。
1. 力度调节的精细度
不同克重、不同材质的纸张,能承受的清废力度差别很大。薄纸、覆膜纸、带表面工艺的纸张,对力度变化更敏感。设备如果能分区域、分点位调节清废力度,就更容易控制在“刚好清掉废边、又不碰伤成品”的范围内。
2. 定位与轨迹的准确度
内孔清废和拆标清废对位置精度要求高。尤其是小盒型、多拼版、异形孔的产品,清废针或清废头必须准确对应废边位置,稍微偏一点就会刮到成品。数控类清废设备通常在轨迹控制上更稳定,适合复杂版面对位。
3. 与产品结构的匹配度
不是所有产品都需要同一种清废方式。整版大边料适合全版清废,内孔多的适合内孔清废机,吊牌、标贴类拆标更适合数控拆标清废机。选对了清废形式,本身就会减少伤纸概率;选错了,再怎么调参数也难稳定。
4. 对操作工的依赖程度
如果设备调试复杂、换版麻烦,每次换单都要反复试机,试机过程中就容易产生大量废品。结构精简、调试直观的设备,反而更容易在日常生产中保持稳定的清废质量,减少人为因素导致的伤纸。
三、不同产品场景,怎么选更合适的清废方式
印刷包装厂的产品结构差异很大,没有一种设备能通吃所有场景。可以根据常见产品类型来大致判断方向:
- 普通纸箱、大尺寸纸盒:以整版边料清废为主,关注点是清废效率和稳定性,对纸面损伤的敏感度相对低一些,气动清废机或全版清废机通常更适用。
- 彩盒、化妆品盒、药盒等精细包装:表面常有覆膜、烫金、UV 等工艺,对成品外观要求高,需要更精细的力度控制和准确的内孔清废,内孔清废机配合适当的清废针配置会更合适。
- 吊牌、标贴、小型卡类:版面上小废标多、拆标量大,人工拆标容易折坏或刮花,数控拆标清废机在轨迹控制和一致性上更有优势,也更不容易伤纸。
- 多品种、小批量订单:换版频繁的工厂,要优先考虑调试方便、换单快的设备,避免每次换单都浪费大量纸张。
如果产品线比较杂,也可以按“主要产品 + 辅助补位”的思路组合配置,不一定追求一台设备解决所有问题。
四、选型时的几点实用建议
真正决定清废质量的,往往是一些容易被忽略的细节。这里给采购和技术人员几个实际建议:
第一,带着自己的样版去试机。不要只看设备演示样,拿自己工厂最常见、最头疼的产品去实测,观察清废后纸边是否整齐、内孔是否有毛边、表面是否有刮痕,比看参数更直接。
第二,问清楚换版和调试方式。一套版调多久、清废针好不好换、力度调节是靠经验还是有明确刻度,这些都会影响日常生产中的废品率和伤纸概率。
第三,关注设备的稳定性和售后服务。清废机是长期使用的后道设备,结构精简、故障率低的设备,用起来更省心。如果后续有工艺调整或新品类增加,厂家能不能及时提供技术支持,也很重要。
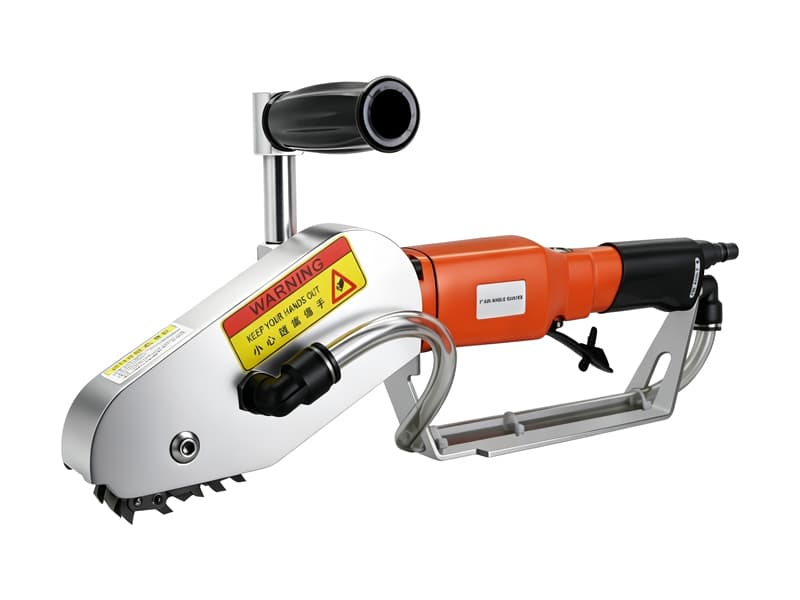
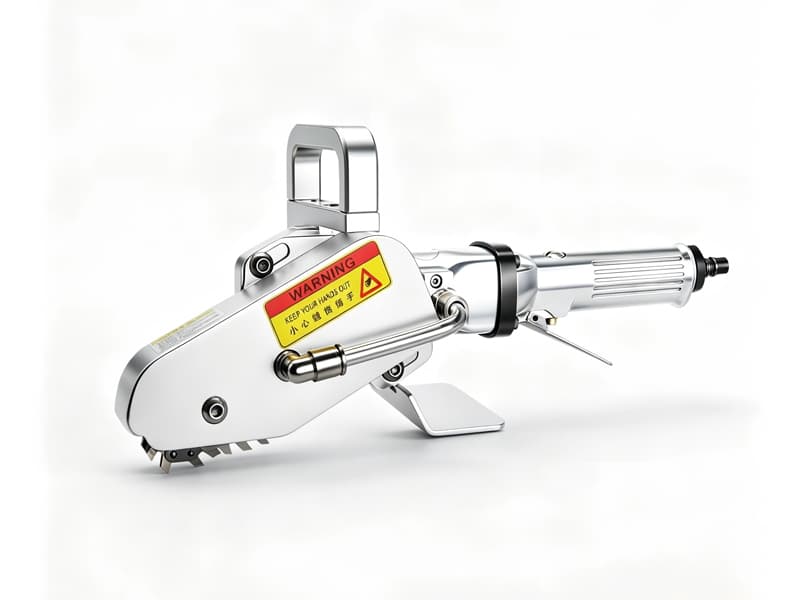
深圳市豪瑞斯精密机械有限公司(豪瑞斯精机 /hruis)作为印刷后道清废方案源头厂家,有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列产品,支持结合不同盒型、材质和产能需求做个性化功能配置,并提供完善的售后服务体系。
如果您正在为彩盒、纸盒、吊牌等产品的清废伤纸问题发愁,可以把具体的产品材质、盒型结构和目前遇到的问题整理出来,让厂家结合实际工况给出更贴合的清废方案建议,再决定是否进一步试机或选型。