车间气源不足清废机怎么选?低气源适配方案与选型要点
车间气源不足怎么选清废机?低气源适配选型指南
车间气源不足时,不必直接否定气动类清废方案,选对适配低气压工况的车间气源不足清废机,或针对性调整清废工艺,多数场景下不用大规模改造厂区供气系统。本文会梳理气源不足对清废工序的实际影响、低气源适配设备的判断标准、不同场景的落地方案以及采购选型注意事项,帮印刷包装企业结合自身工况选到适配性强的清废设备,稳定后道加工效率。
气源不足会对清废工序造成哪些影响
很多印刷包装厂的后道车间会同时接驳多台气动设备,早高峰、批量赶单时段容易出现气压不稳、供气不足的情况,对清废工序的影响主要体现在三个方面:
- 清废效果不达标:气动输出力度不足时,模切后的边废、内孔废料无法顺利脱落,需要人工二次补清,反而抵消了设备省人提效的价值;
- 产线节奏受干扰:设备冲击动作卡顿、拆标排废节奏不连贯,会拖慢整条后道加工线的流转效率,严重时还会影响订单交付周期;
- 元件损耗加快:设备长期在低气压状态下高负载运行,会加剧气动密封件、冲击组件的磨损,增加后续故障概率与维护成本。
低气源工况下清废机的核心判断维度
想要选到适配性强的车间气源不足清废机,不能只看厂家标称的最大冲击力,要结合实际工况从三个维度判断:
气动系统的低气压适配能力
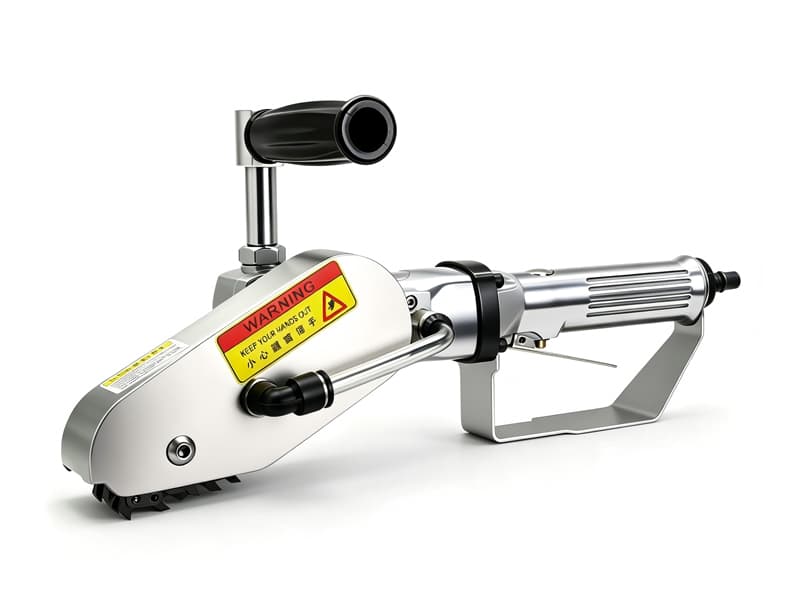
不同结构的气动清废机,气路传输损耗差异较大。精简的集成式气路设计能减少气压在管路、接头处的损耗,即便供气压力略低于常规工况,也能输出稳定的清废力度。采购时可重点关注设备的工作气压适配区间、气路设计逻辑,而非单纯对比峰值参数。
力效转化率与产品的匹配度
清废的力度需求和待加工产品直接相关:普通薄卡纸彩盒、纸箱边废对力度要求较低,厚瓦楞纸、复杂模切的药盒、化妆品盒内孔废,本身需要的冲击力度更高。气源不足时,要优先选择力效转化率高的机型,避免出现标称参数达标、实际加工时力度不够的问题。
参数与工位的可调空间
部分清废设备支持根据实际供气情况调整冲击频率、清废针布局,气源不足时可通过拆分清废步骤、优化工位排布的方式保证加工效果,不需要设备全程满负载运行,对工况波动的适配能力更强。
气源不足场景的常用清废适配方案
结合气源缺口大小、产品类型的不同,企业可选择对应方案,无需盲目升级全厂供气系统:
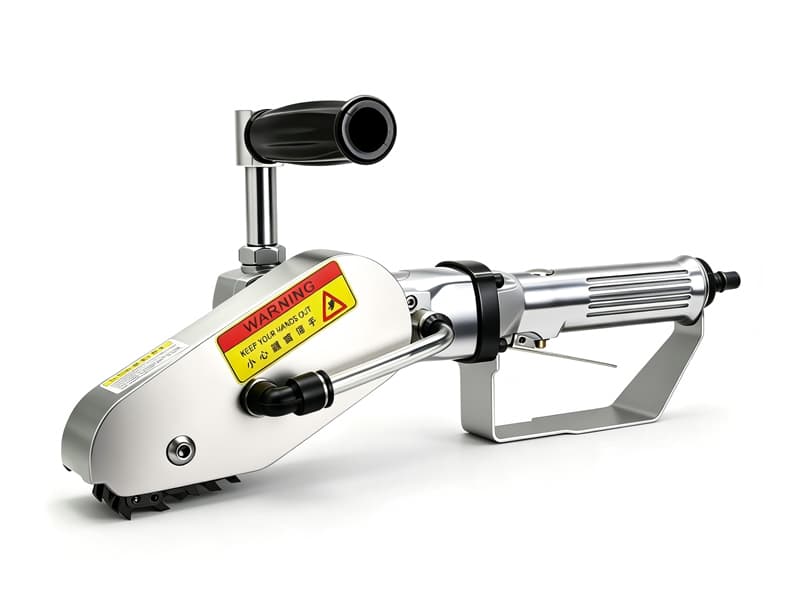
若只是高峰时段临时气压波动、最低气压仍处于设备适配区间,可优先选低气压适配性强的气动清废机,搭配工位单独接驳供气支路、加装小型稳压储气罐的辅助改造,成本可控,可满足多数常规纸箱、彩盒的清废需求。
若车间气源缺口较大,且产品规格复杂、清废难度高,可按工序拆分配置设备:内孔清废选用专用内孔清废机,整版拆标选用全版清废机,分工位处理可降低单台设备的气压负载,同时兼顾清废效率与效果。
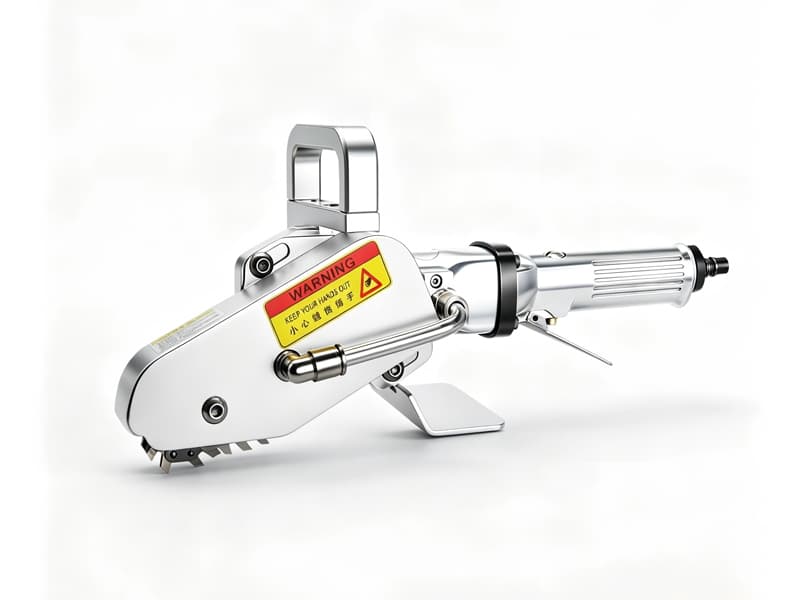
若现有气源完全无法满足气动设备要求,也可评估数控拆标清废机等非气动驱动方案,具体适配性需结合产品类型、产能与预算综合判断。
选型采购的实用建议
正式选型前,建议企业先梳理三类基础信息:一是车间常态工作气压、高峰时段的最低气压值;二是日常主营产品的纸张厚度、模切复杂度、废料类型;三是预期清废效率、车间工位布局要求,这些信息能帮助供方快速匹配合适机型,减少选型偏差。
豪瑞斯精机作为印刷后道清废方案源头厂家,拥有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列多款设备,可针对低气压工况优化气路设计、提供个性化功能定制,同时会结合客户实际场景评估配套工艺方案,帮助客户控制改造成本。
采购时不要仅参考书面参数,建议提供实际生产的废料样例做工况适配评估,同时确认安装调试、售后响应等配套服务,降低后续使用风险。
如果您正在找适配低气压工况的车间气源不足清废机,可整理车间气压、主营产品等基础信息后联系咨询,豪瑞斯精机的技术团队可结合实际工况提供针对性的选型建议与清废解决方案,兼顾加工效率与投入成本。