清废机气压要求是多少?气动清废机气源配置与选型参考
气动清废机气压要求与气源配置实用指南
清废机气压要求没有统一固定数值,核心要匹配设备型号设计标准、待清废产品的材质与废料结构,同时要保证供气端的稳定性。不少印刷包装工厂遇到的清废不净、部件异常损耗、同批次加工效果不稳定等问题,往往不是设备本身故障,而是气源参数与设备需求不匹配导致的。接下来我们会从影响逻辑、判断标准、常见误区几个维度展开说明,帮大家快速梳理适配的气源配置思路。
为什么气压会影响清废效果与设备寿命
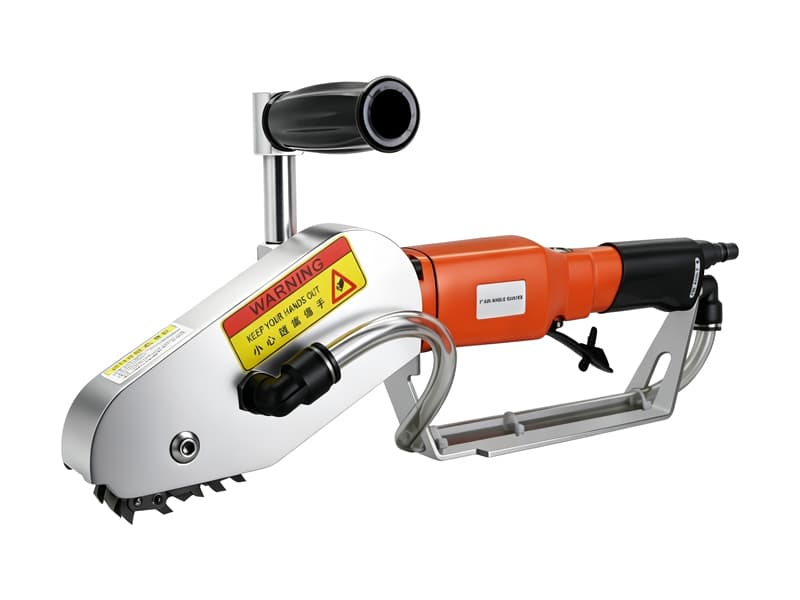
气动类清废设备以压缩空气作为核心动力来源,气压参数直接决定动作部件的输出力度与运行节奏。供气气压低于设备实际需求时,会出现动作力度不足、行程不到位问题,轻则导致纸盒内孔、边角废料残留,需要人工二次返工,重则可能出现卡料、部件错位故障。气压超出设备设计上限的话,又会加速密封件、传动部件磨损,缩短设备使用寿命,加工薄型彩盒、药盒、吊牌等易变形产品时,还可能造成承印物压痕、折边等品质问题。
除了静态气压数值,供气稳定性同样重要。部分车间多台气动设备共用一条气源管路,其他设备集中启动时容易出现气压骤降,即便空载时气压达标,带负载运行时也可能出现清废效果波动,这是很多工厂容易忽略的细节。
确定适配气压的三个核心参考维度
清废机气压要求不存在通用的固定标准,选型、调试时可以结合以下三个维度判断,避免参数错配:
设备本身的设计适配范围
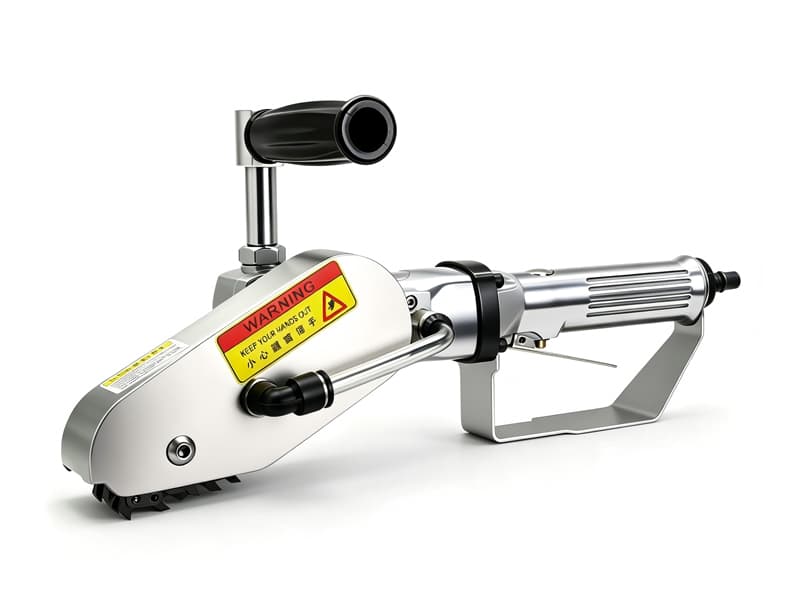
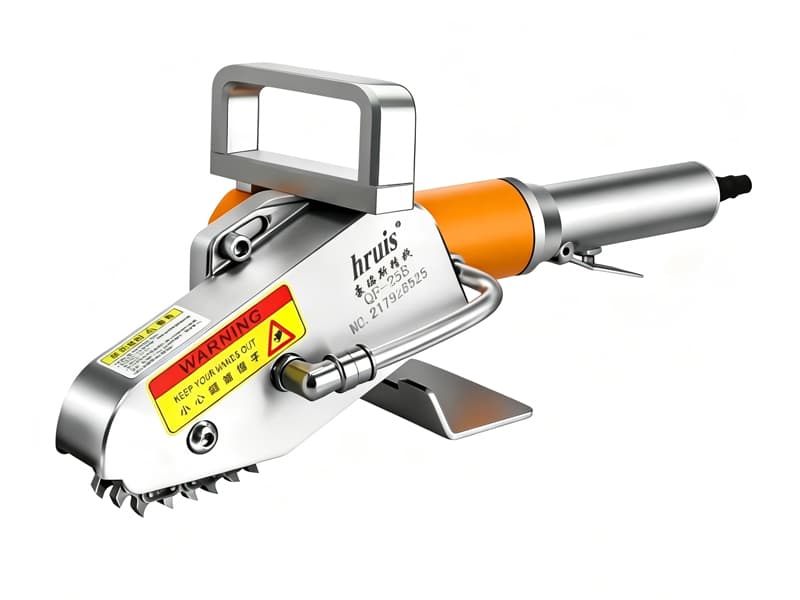
不同定位、不同清废幅面的设备,内部气动结构设计存在差异,适配的气压区间本身有区别。气动清废机、内孔清废机、全版清废机的动作逻辑不同,针对的废料类型也有差异,调试时优先参照设备官方操作说明设置即可,不要仅凭经验随意调整参数。
待加工产品的材质与废料结构
加工瓦楞纸箱、重型包装盒等硬度较高、废料边较宽的产品时,需要的动作力度更大,可在设备允许范围内匹配对应气压,保证整版废料顺利剥离;加工薄型彩盒、化妆品盒、电子产品包装盒等材质较薄、带细小内孔的产品时,要在保证清废干净的前提下适当控制气压,避免压伤产品或造成盒型变形。
车间气源的实际供给能力
判断气压是否达标不能只看空压机出口参数,还要结合管路长度、接口密封性、车间其他用气设备的分流情况综合测算。如果车间供气线路较长、用气点位较多,建议测量设备运行状态下的输入端气压,避免空载参数达标、实际负载时气压不足。
气压调试的常见误区与优化方向
不少现场调试人员遇到清废问题时,容易陷入“气压越高效果越好”的误区。实际上导致清废不净的原因很多,比如模切残留粘连过多、清废模具对位偏移、废料结构与设备型号不匹配等,这类问题单纯调大气压无法解决,反而会增加设备损耗。
如果车间高峰时段气压波动较大,可通过优化供气管路、增设独立储气单元等方式改善,具体方案需结合现有气源条件、设备数量与产能规划确定。日常生产中,建议每班开机前点检设备端气压,定期检查管路接口是否漏气,提前排除隐患,减少停机时间。
从选型阶段降低气源适配难题
印刷后道清废场景覆盖纸箱、纸盒、彩盒、吊牌、药盒等多种类型,不同产品的清废需求差异较大,与其设备上线后再调试气压,不如选型阶段就把气源条件、产品参数纳入评估范围。
豪瑞斯精机作为印刷后道清废方案源头厂家,拥有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列、上百款产品可选,全系列精简设计故障率低,其中全版清废机可实现整版拆标一次全清,适配大批量整版清废需求。选型阶段会提前了解客户车间气源条件、主营产品结构、清废工艺需求,提供适配选型建议,也支持个性化功能定制,从源头降低参数错配概率。设备采用先进生产工艺打造,交付后配套完善售后服务体系,可协助客户完成现场调试与运维指导。
如果您正在评估新的清废设备配置,或是现有设备遇到气压不稳、清废效果不佳等问题,可联系豪瑞斯精机技术团队,整理车间气源条件、主营产品类型、产能需求等信息后进一步沟通,我们会为您提供贴合实际工况的清废解决方案与调整建议。