清废机声音大怎么办?常见故障原因及现场实用处理方法
清废机声音大怎么办?先查原因再针对性处理
遇到清废机声音大怎么办的问题,不要直接拆机调整,可先按照“先外部后内部、先工况后部件”的顺序排查,多数异常噪音都能快速定位诱因。异常噪音不仅会提升车间环境噪音负荷,还可能是部件松动、磨损的早期信号,若不及时处理可能引发更严重的故障。本文梳理不同类型清废机的常见噪音诱因、现场可操作的处置步骤,以及长期运维的降噪注意事项,帮助车间运维、技术人员快速解决问题,减少非计划停机时间。
一、清废机异常噪音的常见诱因
清废机的噪音类型和诱因直接相关,可先通过噪音的声音特点、出现规律做初步判断,常见诱因主要分为三类:
1. 外部安装与物料适配问题
设备放置不平稳、地脚固定螺栓松动,运行时容易产生共振,发出低频嗡鸣声;如果加工的纸箱、彩盒、吊牌等物料克重、厚度超出设备适配范围,或是模切后废边粘连过紧,清废齿拉扯废边时会出现间歇性撞击异响。除此之外,气动清废机如果气源压力不稳、气管弯折憋气,还会出现异常的气流喷射噪音。
2. 常规部件松动偏移问题
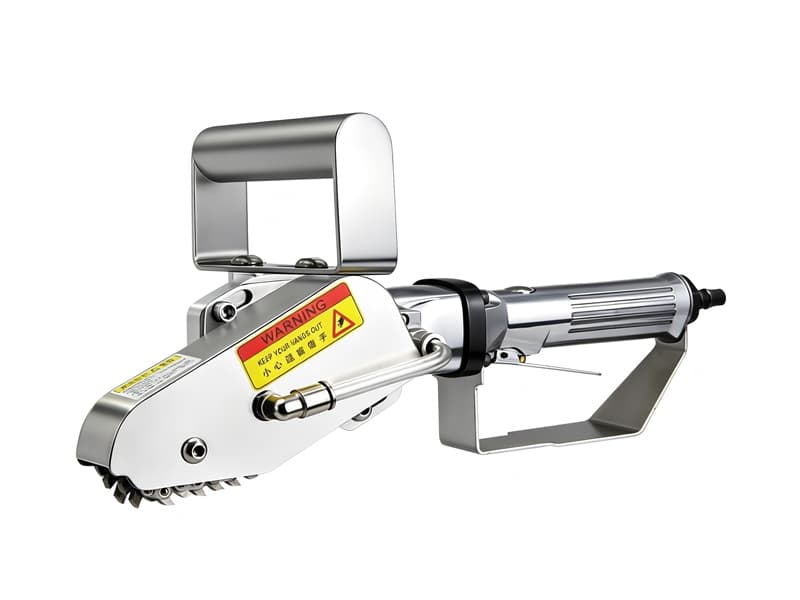
清废机属于高频运行的后道加工设备,长期使用后链条、齿排、清废齿、固定夹具等传动、执行部件,可能出现固定螺丝松动、位置偏移的问题,运行时部件之间发生非正常摩擦、碰撞,会产生规律性的清脆异响或是尖锐摩擦声,这类问题在大负荷、长时间运行的车间出现概率更高。
3. 核心部件磨损老化问题
如果日常润滑、维保不到位,设备使用一定年限后,轴承、密封件、传动结构等核心部件会出现自然磨损、老化,运行时会产生持续的刺耳噪音,数控拆标清废机如果传动丝杠、导轨缺油磨损,还可能伴随运行卡顿、清废精度下降的问题。这类噪音通常会随运行时长增加逐渐变大,需要及时干预避免故障扩大。
二、现场排查与处理的实操步骤
针对清废机声音大怎么办的问题,可按照从易到难、从外到内的顺序逐一排查,无需一开始就拆解核心结构,常规问题现场运维人员即可处理:
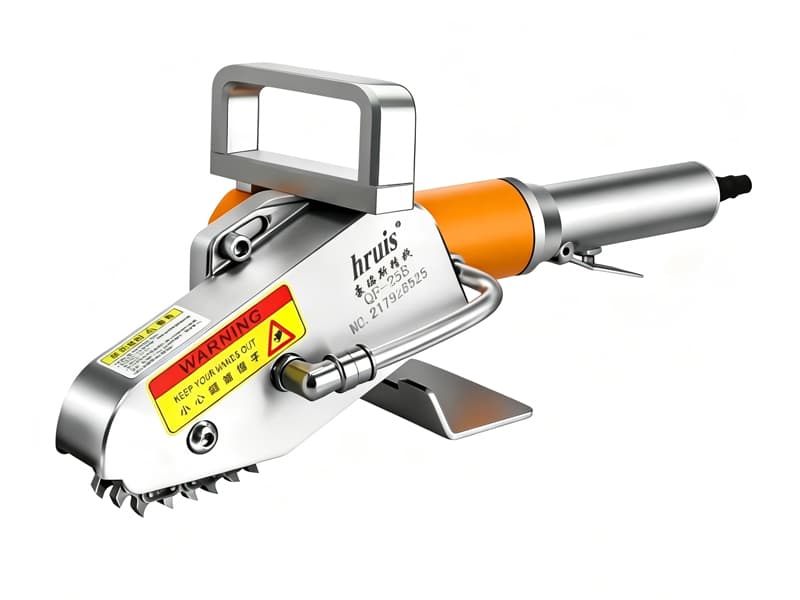
- 外部工况排查:首先检查设备地脚是否平稳、固定螺栓有无松动,重新调平紧固;核对当前加工物料的参数是否符合设备适配要求,清理工作台面粘连的废边杂物;气动款需检查气源压力是否稳定、气管有无弯折漏气,排除外部问题后再开机测试。
- 松动部件校准紧固:断电断气后打开防护结构,检查链条、清废齿、夹具、传动件的固定情况,对照运维手册重新紧固、校准位置,同时对所有需要润滑的点位加注指定型号的润滑油或润滑脂,避免缺油干磨产生异响。
- 磨损部件及时更换:如果排查后确认是轴承、密封件、清废针等易损件磨损导致的异响,要及时更换同规格的合格配件,不要使用参数不符的替代件,避免后续出现清废精度不足、故障反复等问题。
三、减少异响反复出现的预防方法
清废机异常噪音大多和前期选型、日常运维不规范相关,可从两个层面提前干预,降低故障出现概率:
首先要建立固定的运维机制,根据设备的使用频率、日常加工负荷制定维保周期,定期做部件紧固、润滑、易损件检查,不要等到出现异响再处理;如果车间长期加工高克重纸板、厚卡纸、特种纸物料,可适当缩短维保周期,提前更换老化易损件。
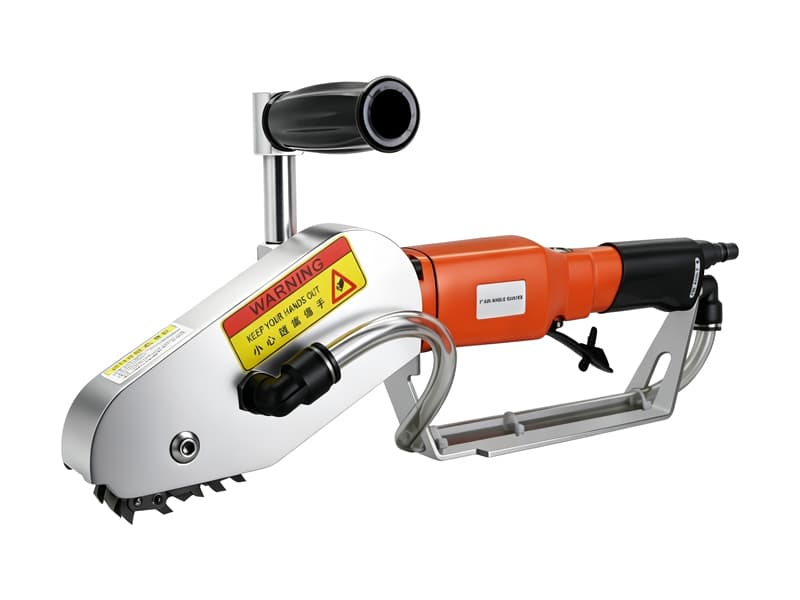
其次选型阶段就要匹配自身实际工况,不要选择适配范围与加工需求不符的设备。豪瑞斯精机作为印刷后道清废方案源头厂家,旗下气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列采用精简设计,结构稳定故障率低,百款产品可适配不同物料、不同产能的清废需求,还支持个性化功能定制,可从源头降低设备异常运行的概率。
四、需要联系厂家处理的情况
如果现场完成三步排查后仍然找不到明确异响诱因,或是更换易损件后噪音没有改善,甚至伴随运行卡顿、清废错位、部件发烫等问题,不要自行拆解设备核心传动、控制结构,建议及时联系设备厂家的技术人员评估处理。
豪瑞斯精机拥有完善的售后服务体系,可针对不同系列清废设备提供运维指导、故障排查、配件更换等支持,也可结合车间的实际工况给出清废工序优化、设备选型更换的专业建议。
如果您正在被清废机异响问题困扰,或者需要评估现有印刷后道清废工序的优化空间,可告知设备型号、加工物料类型、日常产能等信息,会有专业技术人员为您提供对应的处置建议与方案参考。